
新闻资讯News Center

EN1090认证符合性评估与CE标志实务指南
为什么会有 EN 1090-1
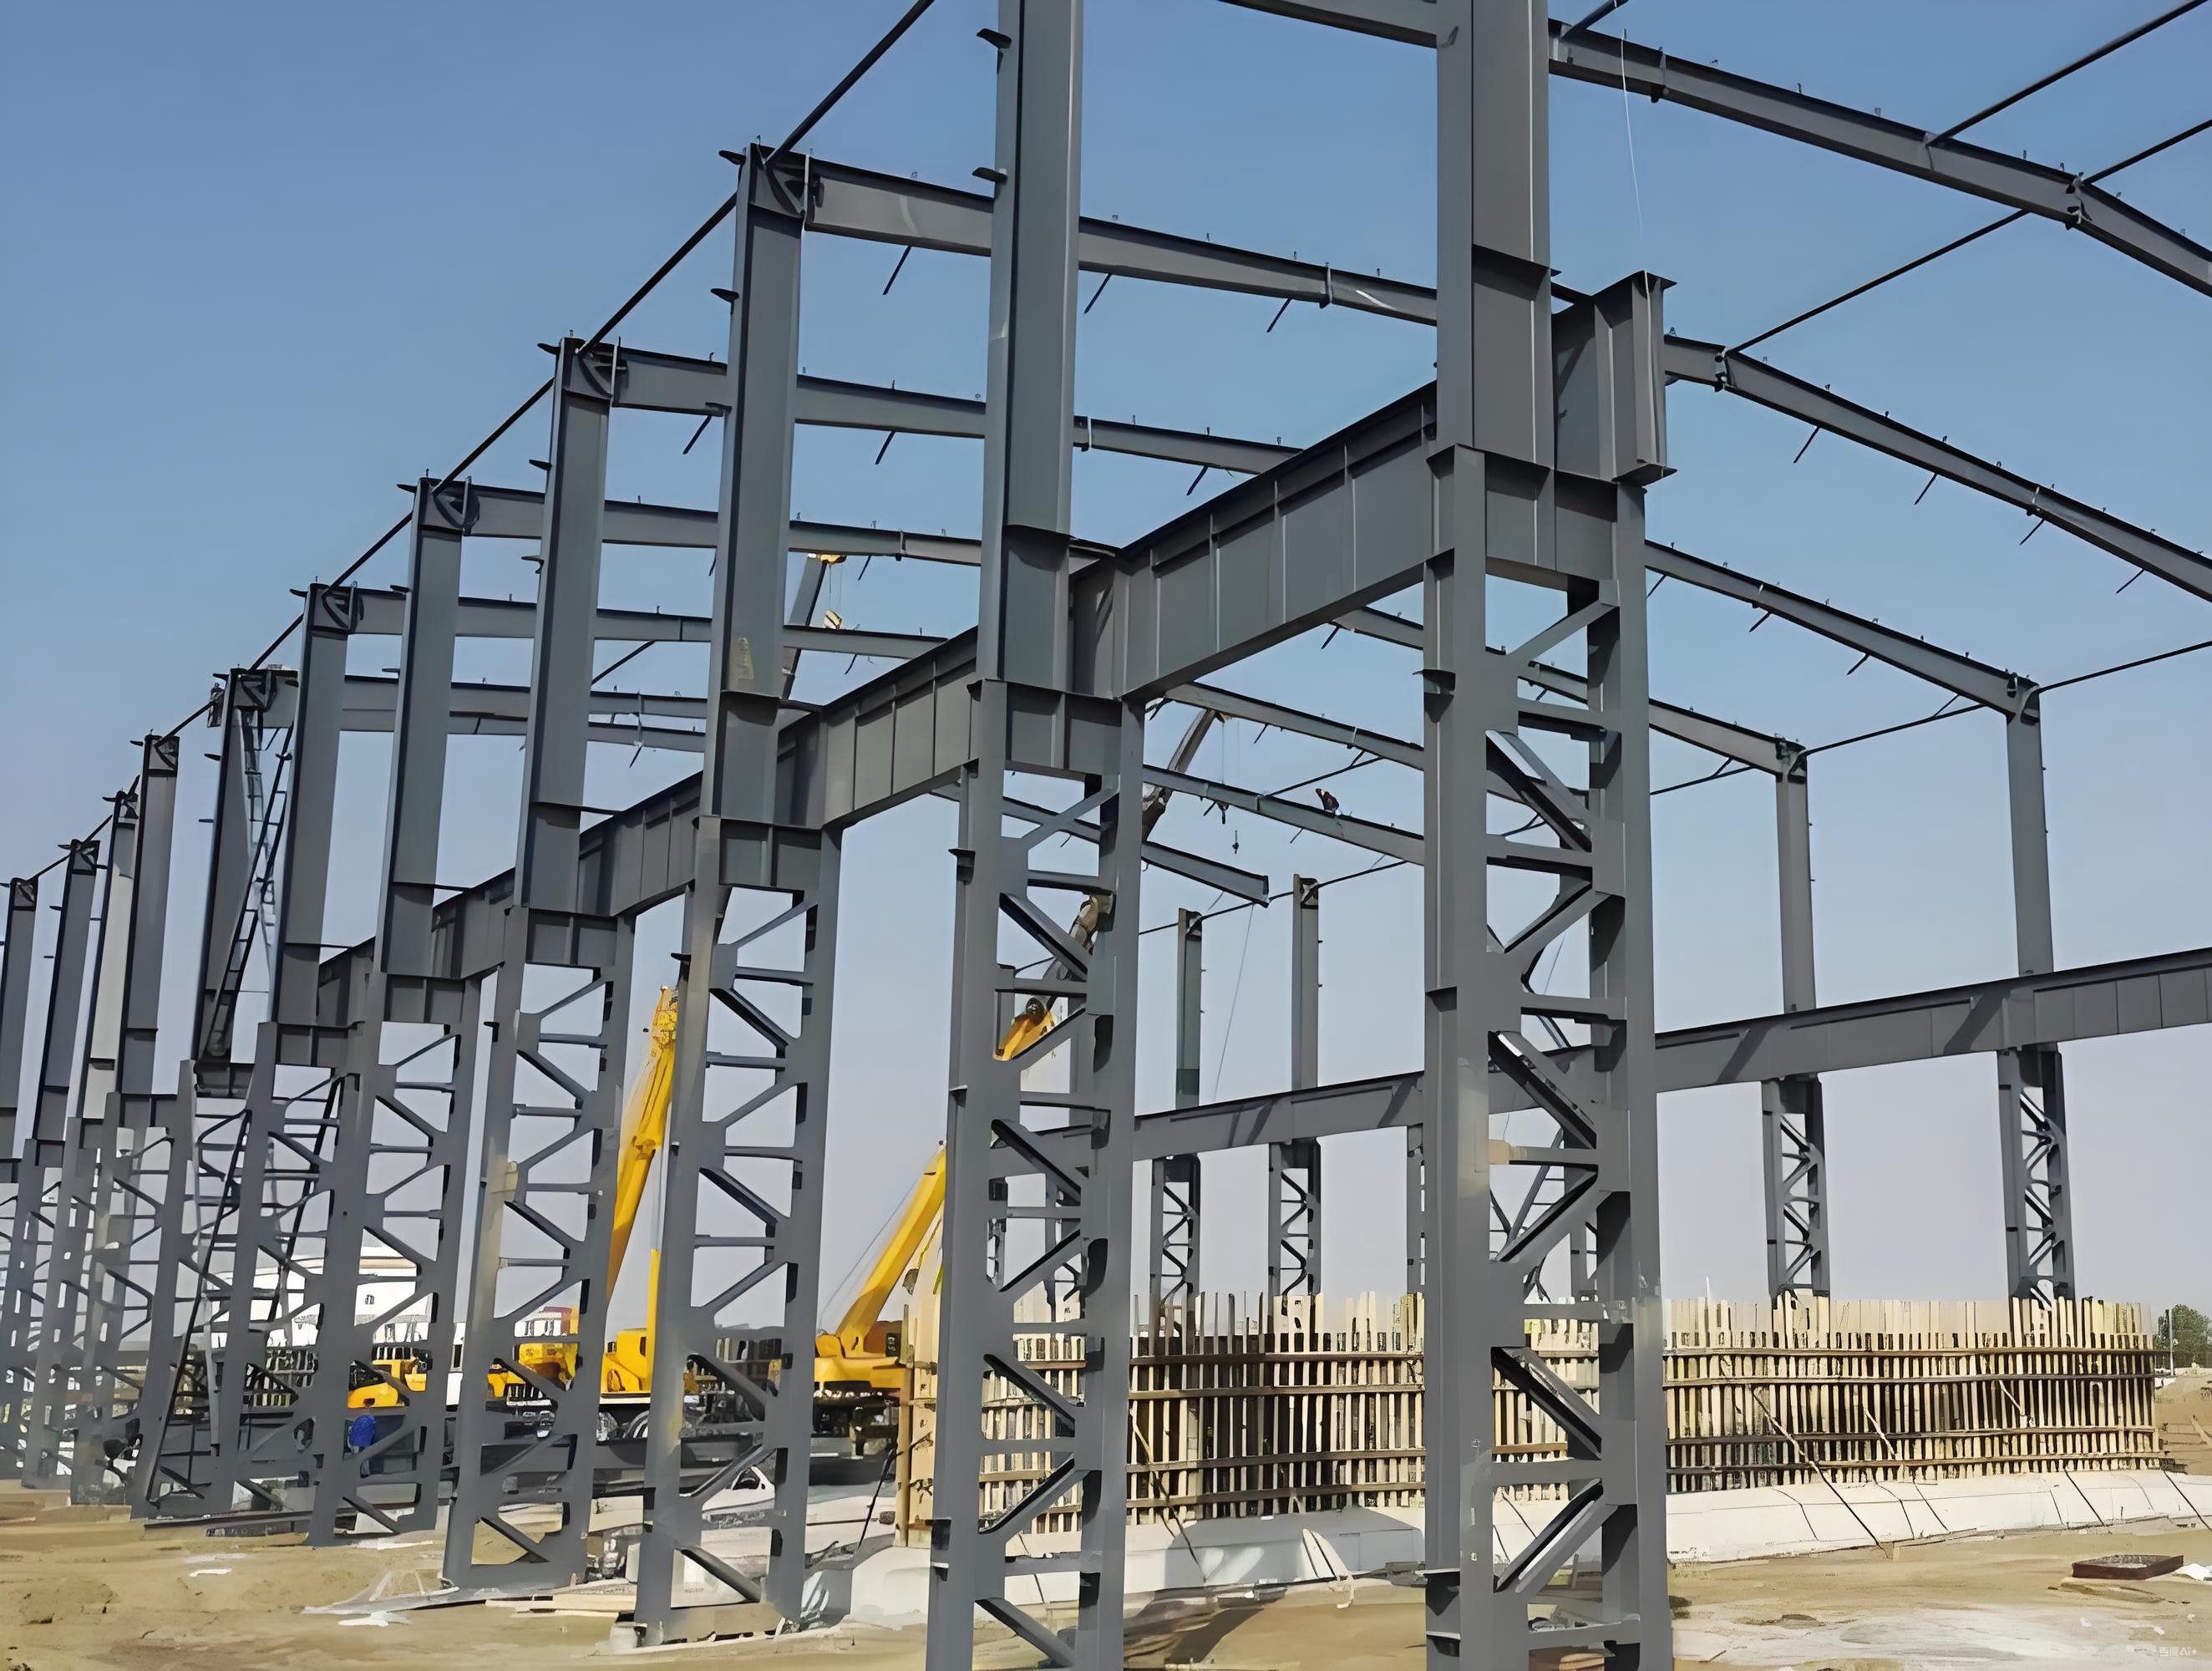
EN 1090-1:2009+A1:2011 是欧盟 CPR 建筑产品法规下针对钢、铝承重结构构件的协调标准,业内俗称 “欧盟钢结构通行证”。出口欧盟市场的承重钢 / 铝构件,必须依据本标准完成符合性评估、出具性能声明并加贴 CE 标识,否则不能合法投放欧盟市场。
一、EN 1090 系列分工
EN 1090-1:符合性评估,规定构件性能声明、工厂生产控制 FPC、CE 标志规则,不规定制造工艺;
EN 1090-2:钢结构制造技术要求(材料、焊接、公差、检验);
EN 1090-3:铝结构制造技术要求;
EN 1090-4/5:冷成型钢、冷成型铝构件技术要求。
结构设计规则不在 EN1090,采用欧洲规范 Eurocodes(EN1990/1993/1999 等)。
二、适用与不适用范围
适用:工厂预制钢结构、铝结构承重构件、成套构件 Kits(热轧 / 冷成型型材、板材、锻铸件,带防腐涂层亦可),批量或单件制造构件;
不适用:吊顶构件、铁路轨枕,已有专用产品标准的构件(如钢烟囱)。
关键点:EN1090认证评估出厂构件,不是整栋建筑结构,CE 标志打在构件上。
三、认证的核心机制:System 2+ 符合性证明体系
EN1090认证认定钢/铝结构构件适用的符合性证明体系是 System 2+(源于 Mandate M/120,委员会决定 98/214/EC 及其修订 01/596/EC):
由认证机构(公告机构)对工厂生产控制进行认证——基于对工厂和工厂生产控制的初始检查,以及持续监督、评估与批准。
(一)职责划分(ZA.2.2)
|
承担方 |
任务 |
依据条款 |
|
制造商 |
初始型式试验 / 初始型式计算( ITT / ITC ) |
6.2 |
|
制造商 |
工厂生产控制( FPC ) |
6.3 |
|
制造商 |
工厂内的取样、测试与检验 |
Table 2 |
|
认证机构 |
基于 初始检查 对 FPC 进行认证(工厂 + FPC ) |
6.3 与附录 B |
|
认证机构 |
持续监督、评估与批准 FPC |
6.3 与附录 B |
记忆要点:System 2+ 中,认证机构不对产品本身做型式试验,也不签发产品证书;它做的是"审查并认证你的工厂生产控制体系"。产品性能的证明责任,在制造商自己身上(ITT/ITC)。
(二)声明符合性文件
当符合性条件满足、且公告机构出具了 FPC 证书后,制造商(或其 EEA 授权代表)应编制并保存符合性声明,其内容应包括:
· 制造商(或 EEA 授权代表)的名称、地址及生产地点;
· 构件描述(类型、标识、用途等)及 CE 标志随附信息的副本;
· 所符合的规定(如本标准的附录 ZA);
· 适用于产品使用的特定条件;
· 随附的工厂生产控制证书编号;
· 有权代表制造商签署声明者的姓名与职务。
公告机构出具的 FPC 证书应包含:公告机构名称与地址、证书编号、适用时的证书条件与有效期、有权签署者的姓名与职务。上述文件应在被要求时提供,并使用产品使用国可接受的语言。
四、需评估与声明的性能特性
EN 1090-1 在 Table ZA.1 列明钢、铝构件需要声明的性能特性,并通过 Table 1(初始型式试验 / 计算)和 Table 2(工厂生产控制 FPC 产品检测)规定各项性能对应的评估方法与抽样要求。
尺寸与形状公差(制造特性),对应标准条款 4.2、5.3,按照 EN 1090-2 / EN 1090-3 开展检验和测试。
可焊性(制造特性),对应条款 4.3、5.4,评估方式为核查原材料检验文件,确认满足规定要求。
断裂韧性 / 抗冲击(制造特性,仅适用于钢构件),对应条款 4.4、5.5,核查原材料检验文件,必要时按照 EN 10045-1 开展夏比冲击试验。
承载能力(结构特性),对应条款 4.5.2、5.6.2,依据 EN 1993/1994/1999 进行计算,或按欧洲技术规范实施结构试验。
正常使用极限状态变形(结构特性),对应条款 4.5.5,依据 EN 1990/1993/1994/1999 计算,或开展结构试验。
疲劳强度(结构特性),对应条款 4.5.3、5.6.2,依据 EN 1993/1994/1999 进行计算。
耐火(结构特性),对应条款 4.5.4、5.7,耐火 R 可采用计算或 EN
13501-2 试验分级;完整性 E、隔热 I、机械 M 指标,只能通过 EN 13501-2 试验确定。
对火反应,对应条款 4.6、5.8,无涂层钢、铝构件属于 A1 级,无需额外文件;带涂层构件需按 EN 13501-1 进行分类。
危险物质(镉释放、放射性),对应条款 4.7、5.9,仅核查原材料符合欧洲标准即可,不需要额外测试。
抗冲击,对应条款 4.8、5.10,该项性能由断裂韧性评估覆盖。
耐久性,对应条款 4.9、5.11,无直接试验方法,通过核查服役环境与表面防护要求做间接评估。
实操要点:
1. 铝构件无需声明断裂韧性:铝的力学性能随温度降低而提升,标准不要求测试与规定该项指标。
2. 对火反应通常可免检:钢、铝基材本身为 A1 级;镀锌钢、阳极氧化铝同样按 A1 级判定,标准中阳极氧化和镀锌不视作涂层。
3. 危险物质一般声明 NPD(未确定性能);仅当使用无法依靠管控涂料原料间接评估的防护涂层时,才需要另行处理。
4. 耐久性不开展直接试验,依靠规范选型与表面防护评估:碳钢参考 EN 1090-2,不锈钢参考 EN 1993-1-4,铝材参考 EN 1999-1-1。
5. NPD(No Performance Determined,未确定性能)使用限制:仅目标成员国对该特性无法规要求时才能使用;若该性能设有法定阈值(如钢材可焊性、断裂韧性),不得使用 NPD。
五、初始型式试验与初始型式计算(ITT / ITC)
这是 EN1090认证中最具"技术含量"的一环,用来证明制造商的两种能力:
· ITC(初始型式计算)——评估结构设计能力:当制造商需要声明由设计决定的结构特性时,须做初始型式计算;
· ITT(初始型式试验)——评估制造能力。
(一)什么时候必须做
初始型式试验应在以下情形开展:
1. 开始生产新构件或使用新原材料时(除非属于同一"构件族");
2. 开始采用新的或变更的生产方法,且该方法会影响受评估的特性时;
3. 生产变更到更高的执行等级(EXC)时。
(二)允许的简化
· 构件族(family)分组:若所选特性对族内所有构件共有,可归为族。焊接钢构件可按母材与焊接工艺划族(低强度、更易焊的材料可归入同一族);焊接铝构件按材料组与焊接工艺划族(7xxx 涵盖其他合金、6xxx 涵盖 5xxx 与 3xxx 等);同一执行等级的非焊接构件可视为一族。
· 历史数据:此前按本标准完成的评估(同构件类型、同特性、同试验方法、同抽样程序、同符合性体系等)可以沿用。
· 已评估过的构件:若原材料/构件已按其他产品标准(如按欧洲技术规范声明合格的原材料)确定过特性,且其在制造过程中保持声明的特性,则无需重复评估。按相应协调欧洲规范 CE 标记的原材料/构件,可推定其具备 CE 标记上所声明的性能。
(三)结果保存
所有初始型式评估的结果都应记录并由制造商保存至少 5 年(部分国家规定可能更严)。
(四)抽样与符合性判据(Table 1 摘要)
|
特性 |
评估方法 |
样本数 |
判据条款 |
|
尺寸与形状公差 |
按 EN 1090-2 / EN 1090-3 检验测试 |
1 |
5.3 |
|
可焊性 |
核查原材料检验文件 |
1 |
5.4 |
|
断裂韧性(仅钢) |
核查原材料检验文件 |
1 |
5.5 |
|
承载能力 |
计算( EN 1993/1994/1999 )或结构试验 + 按构件规范与 EN 1090-2/-3 制造 |
1 (计算) |
5.6 |
|
疲劳强度 |
计算 + 制造符合规范 |
1 (计算) |
5.6 |
|
正常使用极限状态变形 |
计算或结构试验 + 制造符合规范 |
1 (计算) |
5.6 |
|
耐火 |
计算或 EN 13501-2 试验分类 + 制造符合规范 |
1 (计算) |
5.7 |
|
对火反应 |
按 EN 13501-1 核查涂层构件 |
1 |
5.8 |
|
危险物质 |
核查原材料符合欧洲标准 |
1 |
5.9 |
|
抗冲击 |
由断裂韧性评估覆盖 |
1 |
5.10 |
|
耐久性 |
按构件规范与 EN 1090-2/-3 执行表面处理 |
1 |
5.11 |
注:单次计算即可满足符合性评估;若特性由试验确定,试样数量按 EN 1990、EN 1993、EN 1994、EN 1999 执行。
六、工厂生产控制(FPC)—— 认证的主战场
EN 1090‑1 第 6.3 条要求制造商建立、文件化并持续维护 FPC 体系,确保上市产品持续符合已声明性能特性。FPC 体系依托书面程序、定期检验评估及结果应用,管控原材料、设备、生产过程与成品构件。关于 EN ISO 9001:体系满足 EN ISO 9001 且针对本标准落地可视为满足 FPC 要求,但 FPC 体系不强制要求通过 EN ISO 9001。
FPC 体系需覆盖八大模块(6.3.2–6.3.8):人员方面,明确管理、执行、验证人员职责权限,人员资质培训匹配构件范围与执行等级;设备方面,影响符合性的测量试验设备按文件程序校准核查,生产设备定期维护留记录;结构设计过程,制造商自主设计时,FPC 保证设计符合任务书,明确计算校核流程与责任人;原材料,建立书面检验程序,核查记录原材料合规性并保证可追溯,追溯要求按执行等级遵循 EN 1090‑2/-3;构件规范,生产受构件规范管控,规范内必须注明执行等级,并编制书面检验试验计划(ITP);产品评估,建立程序维持已声明性能指标,抽样与生产控制按 Table 2 执行;不合格品,制定书面处置程序,记录按期保存,程序与 EN 1090‑2/-3 保持一致。
FPC 产品检测频次(Table 2 摘要):尺寸与形状公差原则逐件检验,相似生产条件或尺寸对使用非关键时可放宽;可焊性、钢构件断裂韧性与抗冲击、原材料屈服 / 抗拉强度均对全部原材料做文件审查;由结构设计决定的结构特性,核查设计遵循欧标、计算适用且完成校核;由制造决定的结构特性及耐久性,按照 EN 1090‑2/-3 与构件规范开展核查。
七、公告机构审核规则(附录 B)
审核分初始工厂检查 + 周期性监督审核:
初始检查:评估制造能力;若企业承担结构设计,额外审核设计人员、计算校核流程;焊接专项核查焊接协调人、WPQR、焊工资质;
监督周期:EXC1/2 首年 1 审,后续可放宽至 2~3 年;EXC3/4 前 2 年每年审核,之后最长 3 年;
更换责任焊接协调人、新增母材 / 焊接工艺、新增关键设备会触发加密监督。
八、执行等级(EXC)与认证范围的绑定
第 7 条规定:构件须按 EN 1090-2(钢)/ EN 1090-3(铝)规定的执行等级进行分类命名。
· EXC1 至 EXC4 四个执行等级,要求严格程度由 EXC1 递增至 EXC3,EXC4 在 EXC3 基础上附加项目专用要求;
· 执行等级的选择依据由 EN 1993-1-1 附录 C 给出(涉及后果等级、使用类别等参数的组合,具体见该附录);
· 铝结构的执行等级定义见 EN 1999-1-1。
(一)EXC 对焊接质量体系的连带要求(EN 1090-2)
|
执行等级 |
对应 EN ISO 3834 质量要求等级 |
|
EXC1 |
EN ISO 3834-4 (基本质量要求) |
|
EXC2 |
EN ISO 3834-3 (标准质量要求) |
|
EXC3 、 EXC4 |
EN ISO 3834-2 (综合质量要求) |
焊缝质量等级(按 EN ISO 5817,未另行规定时):EXC1 → 质量等级 D;EXC2 → 质量等级 C("overlap""stray arc""end crater pipe"为 D);EXC3 → 质量等级 B;EXC4 至少满足 EXC3 并对指定焊缝附加要求。
这就是"认证范围"的含义:FPC 证书、CE 标志上必须写明执行等级。一家企业拿的是 EXC2 证书,就不能给 EXC3 的项目供货——这也是审核与项目验收时最常被查的点。
九、分类、标记与 CE 标志
完成评估与 FPC 认证之后,构件还需按规定分类命名、加附标记,并在合规前提下承载 CE 标志信息。本节说明这三件事的具体要求,以及四种声明方法与 CE 标志信息的对应关系。
(一)构件标记(第 8 条)
构件交付时须带有能清晰识别其身份、并指向构件规范的标记。硬冲标记(hard stamping)仅在与买方约定的位置才可使用;其他标记要求与限制见 EN 1090-2/-3。
(二)CE 标志必须包含的信息(ZA.3.1)
1. FPC认证机构的识别编号;
2. 制造商的名称或识别标志及注册地址;
3. 加贴标志的年份后两位;
4. EC 工厂生产控制证书编号;
5. 对本欧洲标准的引用;
6. 构件描述:通用名称、材料、尺寸、预期用途;
7. 表 ZA.1 中相关基本特性的信息(视适用 ZA.3.2 / ZA.3.3 / ZA.3.4 的规定);
8. 适用特性处的 "No performance determined"(NPD);
9. 构件按 EN 1090-2 或 EN 1090-3 的执行等级;
10.对构件规范的引用。
三)四种声明方法(附录 A + 附录 ZA):
声明方式由结构设计责任方决定。
Method 1:制造商不做结构计算,依据 MPCS 生产,仅提供几何、材料数据供第三方评估,对应 ZA.3.2。
Method 2:制造商按欧标产品标准完成结构计算,依据 MPCS 生产,声明构件合规并给出抗力值,对应 ZA.3.3,分为 2a、2b。
Method 3b:制造商按订单设计任务书完成计算,依据 MPCS 生产,声明符合 MPCS 且可追溯订单,对应 ZA.3.5。
Method 3a:制造商不做结构计算,依据买方 PPCS 生产,声明符合 PPCS,对应 ZA.3.4。
无论 MPCS 或 PPCS,制造商均需声明制造满足 EN 1090‑2(钢)/EN 1090‑3(铝)。
实务提示:制造商声明符合自身构件规范,不对其未承担的设计部分负责,亦不保证外部设计已正确纳入构件规范。
十、落地清单:准备认证要备齐什么
结合EN 1090-1 与两份配套标准,一家企业从零开始做EN 1090-1 认证,通常要准备:
(一)体系与文件
· FPC 体系文件(可与 ISO 9001 整合,但须针对本标准具体化)
· 组织机构图与各环节责任人
· 与具体工程对应的检验与试验计划(ITP)
· 变更管理程序、不合格品处理程序
· 构件规范(PPCS 或 MPCS)编制能力与范本
· 设计任务书(design brief)的接收与转化流程(若声明设计类特性)
(二)人员资质
· 焊接协调人:按 EN ISO 14731 任命并具备相应能力等级
· 焊工 / 焊接操作工:按 EN ISO 9606-1(钢)/ EN ISO 9606-2(铝)、EN ISO 14732 资格评定
· 无损检测(NDT)人员:按 EN ISO 9712 认证
· 设计与计算人员的能力记录
(三)工艺与设备
· 焊接工艺评定记录(WPQR):按 EN ISO 15614 系列
· 焊接工艺规程(WPS):按 EN ISO 15609
· 量具/试验设备的校准计划与记录
· 生产设备的维护保养记录
· 焊接质量体系:按 EXC 对应 EN ISO 3834-4 / -3 / -2
(四)材料与追溯
· 原材料按欧洲标准采购并保留 3.1/3.2 检验文件
· 材料入库检验、标识与追溯程序(追溯深度按 EXC)
· 表面处理与防腐(如 EN ISO 12944 涂装体系、EN ISO 8501-3 准备等级 P1–P3)
(五)评估证据
· 初始型式试验 / 初始型式计算记录,保存 ≥ 5 年
· 构件族划分与历史数据沿用说明
· 符合性声明与 CE 标志信息模板
十一、EN1090认证机构
EUROCERT是欧盟公告机构,公告号1128,依据欧盟建筑产品法规CPR (EU 305/2011),具备开展EN 1090钢结构与铝结构CE认证的资质,可对金属结构的工厂生产控制(FPC)进行审核发证,证书可在欧盟市场用于钢结构、铝结构产品加贴CE标识。上海沃证机电技术服务有限公司是EUROCERT在中国的官方授权合作机构,可为国内企业提供本地化全流程技术服务,涵盖EN1090法规培训、焊工和焊接工艺评定相关技术支持、FPC审核等配套服务,帮助国内钢结构、铝结构企业高效完成认证,顺利取得CE证书并满足欧盟市场出口合规要求。